Blog

  • Centro de usinagem CNC: como funciona e quando utilizar?

    Centro de usinagem CNC: como funciona e quando utilizar?

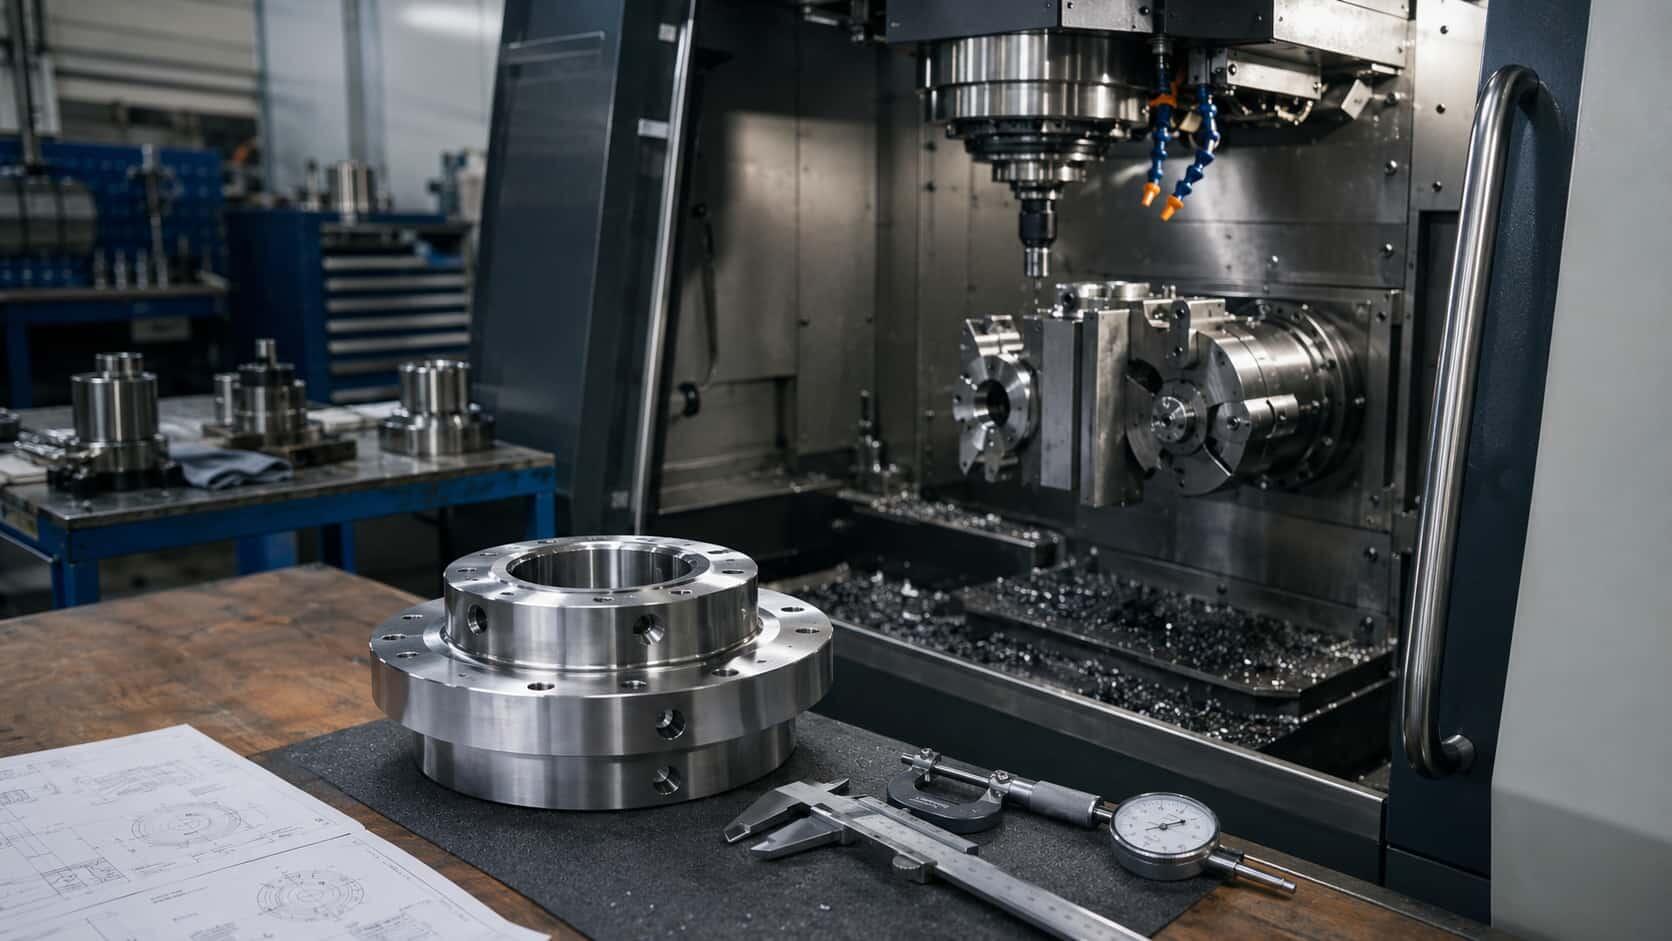
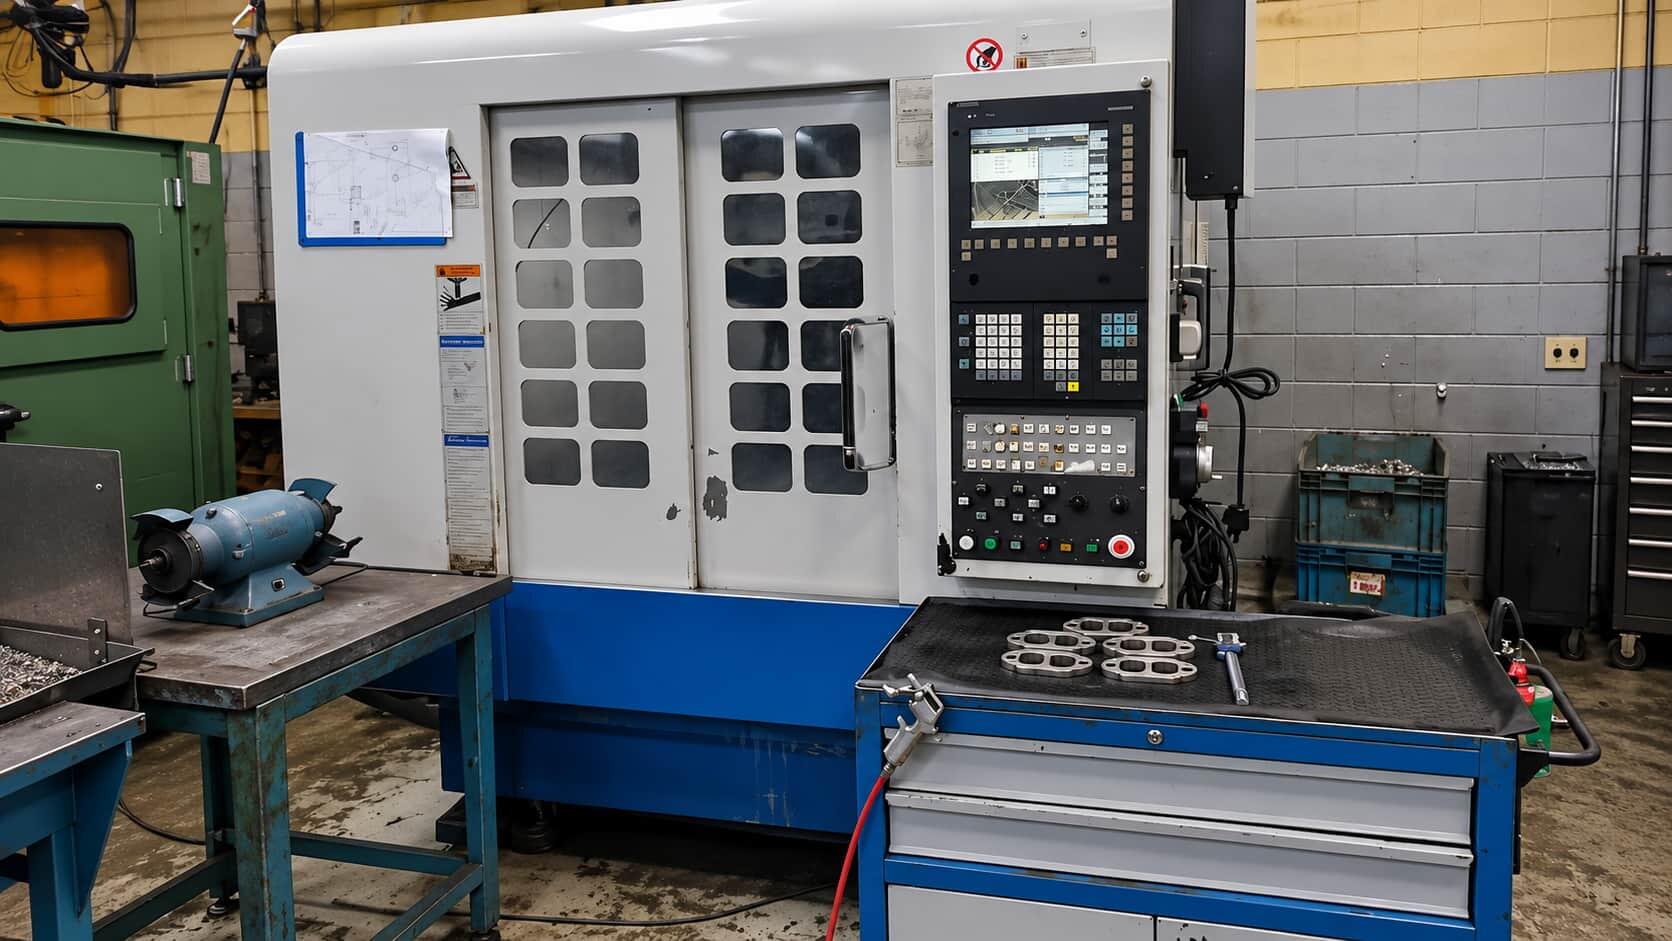
    O centro de usinagem CNC é uma máquina utilizada para executar diferentes operações de fabricação em uma mesma peça por meio de movimentos controlados por comando numérico computadorizado.

    Na prática, isso permite produzir superfícies, furos, roscas, cavidades e outros detalhes geométricos com movimentos programados dos eixos e troca de ferramentas conforme a sequência definida para o trabalho.

    Essa capacidade faz diferença, principalmente quando uma peça possui várias características usinadas. Em vez de transferi-la repetidamente entre equipamentos, determinadas etapas podem ser concentradas em uma única preparação, dependendo da geometria e da configuração da máquina.

    O que é um centro de usinagem CNC?

    Um centro de usinagem CNC é uma máquina-ferramenta programável projetada para realizar diferentes operações de usinagem com ferramentas rotativas. O equipamento movimenta a ferramenta, a peça ou ambos de acordo com coordenadas previamente definidas.

    Os modelos mais comuns trabalham com três eixos lineares, normalmente identificados como X, Y e Z. Equipamentos mais avançados podem incorporar eixos adicionais para acessar diferentes faces ou executar geometrias de maior complexidade.

    O equipamento também costuma contar com um magazine de ferramentas e sistema de troca automática. Assim, fresas, brocas, machos e outras ferramentas podem ser utilizadas em sequência sem depender de uma troca manual a cada etapa.

    Centros de usinagem são empregados tanto em produções menores quanto em ambientes de maior volume. Fabricantes nacionais de máquinas-ferramenta apontam aplicações envolvendo fresamento, furação e rosqueamento em diferentes níveis de produção.

    Quais operações um centro de usinagem CNC realiza?

    Uma das principais características do centro de usinagem CNC é reunir diferentes processos em uma mesma máquina. O programa determina trajetórias, velocidades, avanços, profundidades e ferramentas necessárias para cada etapa.

    Isso facilita a fabricação de peças com vários recursos geométricos e reduz intervenções entre operações. O resultado depende, porém, de outros fatores, como fixação, condição das ferramentas, estratégia de corte, características do material e preparação correta da máquina.

    Entre as competências relacionadas à operação desses equipamentos justamente a preparação, programação, seleção de estratégias e usinagem de peças em centro CNC.

    Entre as operações mais frequentes estão fresamento, furação, rosqueamento e interpolação.

    Fresamento

    No fresamento, uma ferramenta com arestas de corte gira enquanto existe movimento relativo entre ferramenta e peça. O processo pode gerar superfícies planas, rebaixos, canais, bolsões, contornos e diferentes formas definidas pelo projeto.

    A estratégia utilizada muda conforme material, acabamento esperado, quantidade de material a remover e geometria. Uma peça pode passar, por exemplo, por uma etapa de desbaste seguida de acabamento.

    O fresamento é uma das operações que dão ao centro CNC grande flexibilidade geométrica, especialmente em componentes prismáticos e peças com diferentes superfícies e detalhes.

    A escolha correta da ferramenta, da rotação e do avanço também interfere diretamente na estabilidade do processo e na qualidade obtida na peça.

    Furação

    A furação cria furos em posições previamente determinadas no programa CNC. O equipamento posiciona os eixos nas coordenadas definidas e executa o ciclo conforme profundidade, diâmetro e parâmetros programados.

    Dependendo da necessidade, outras etapas podem complementar a furação, como alargamento, escareamento ou acabamento do diâmetro. Tudo depende das especificações indicadas no desenho técnico.

    Quando uma peça possui vários furos com distâncias definidas entre eles, o controle CNC contribui para manter o posicionamento programado durante os ciclos de produção.

    Esse recurso é especialmente útil em flanges, placas, suportes, bases e componentes que precisam combinar furos com superfícies fresadas.

    Rosqueamento

    O rosqueamento produz roscas internas ou externas destinadas à montagem e fixação de componentes. Em centros de usinagem, uma aplicação comum é a produção de roscas internas após a execução do furo correspondente.

    A operação precisa considerar passo, diâmetro, profundidade e ferramenta compatível com a especificação do projeto. Também existe uma relação precisa entre rotação e avanço durante determinados processos de rosqueamento.

    Executar furação e rosqueamento dentro da mesma preparação pode reduzir movimentações da peça e preservar as referências utilizadas durante a fabricação.

    Documentação técnica brasileira sobre equipamentos CNC contempla operações combinadas de furação, rosqueamento, fresamento e interpolação dentro do mesmo processo produtivo.

    Interpolação

    Interpolação é o movimento coordenado de dois ou mais eixos para produzir uma trajetória determinada pelo programa. É o que permite à ferramenta seguir linhas inclinadas, arcos, círculos e determinados contornos.

    Na interpolação circular, por exemplo, dois eixos se movimentam simultaneamente para gerar um percurso circular. Esse recurso pode ser empregado na fabricação de cavidades, perfis e diâmetros por fresamento.

    Em equipamentos com mais eixos, as possibilidades aumentam e permitem trabalhar superfícies e ângulos mais complexos. Quanto maior a complexidade geométrica, mais importante se torna avaliar a cinemática disponível na máquina.

    A precisão de avanços, velocidades e interpolações aparece inclusive entre os aspectos considerados em normas técnicas aplicáveis a centros de usinagem.

    Quando utilizar um centro de usinagem CNC?

    O centro de usinagem CNC tende a ser uma alternativa adequada quando o componente reúne diferentes operações e possui requisitos de posicionamento, repetibilidade ou geometria que justificam a programação CNC.

    Imagine uma peça que precise receber faceamento, bolsões, vários furos e roscas. Dependendo do projeto, produzir essas características em um mesmo centro pode evitar sucessivas mudanças de máquina.

    Outro cenário aparece em lotes recorrentes. Uma vez desenvolvido e validado o processo, o programa pode ser novamente executado, respeitando os controles necessários de preparação, ferramentas e inspeção.

    A decisão deve partir do desenho técnico da peça. Material, dimensões, tolerâncias, acabamento, volume do lote e acessibilidade das ferramentas ajudam a determinar qual máquina e processo são mais apropriados.

    Situação da peça Equipamento que pode ser considerado
    Diversas superfícies, furos, roscas e cavidades Centro de usinagem CNC
    Geometria predominantemente cilíndrica Torno CNC
    Fresamentos simples ou trabalhos pontuais Fresadora convencional ou CNC
    Peças de grande porte com operações específicas Mandrilhadora ou equipamento dedicado
    Geometrias complexas em diferentes faces Centro de usinagem multieixos

    Centro de usinagem CNC ou torno CNC?

    A diferença aparece principalmente na maneira como a usinagem ocorre. Em um centro de usinagem convencional, a ferramenta de corte normalmente gira para trabalhar uma peça fixada à mesa ou ao dispositivo.

    No torno, a lógica predominante é outra: a peça gira enquanto a ferramenta executa o corte. Por isso, o torneamento se encaixa naturalmente em eixos, buchas, pinos, flanges e outros componentes de geometria rotacional.

    Isso não significa que uma tecnologia substitua automaticamente a outra. Muitas peças industriais passam por operações de torneamento e fresamento em etapas distintas.

    A escolha depende da geometria predominante. Quando faces, bolsões, furos posicionados, rasgos e contornos concentram boa parte do trabalho, o centro CNC ganha relevância.

    O que avaliar antes de definir o processo de usinagem?

    Escolher a máquina apenas pelo nome do processo pode levar a uma rota produtiva pouco eficiente. O desenho técnico deve orientar a análise, porque é nele que estão dimensões, tolerâncias, referências geométricas e requisitos de acabamento.

    Também devem ser consideradas as dimensões da matéria-prima e da peça acabada, material, quantidade solicitada, acessibilidade das ferramentas, sistemas de fixação e necessidade de operações posteriores.

    Tolerâncias dimensionais e geométricas mais rigorosas exigem atenção não apenas à máquina, mas a todo o processo. Fixação, ferramentas, condições de corte e inspeção têm participação direta no resultado final.

    O planejamento de processos CNC também envolve ferramentas, dispositivos, instrumentos de medição, metrologia, tolerâncias dimensionais e definição das etapas produtivas.
    Centro de usinagem CNC: como funciona e quando utilizar?

    Centro de usinagem CNC e a fabricação de peças de precisão

    O centro de usinagem CNC encontra espaço principalmente em projetos que combinam diferentes operações e exigem controle consistente durante a fabricação.

    Desde 2002, a Exilin atua com usinagem de precisão e montagem de subconjuntos e conjuntos, atendendo peças torneadas, fresadas, retificadas e acabadas conforme as especificações dos desenhos técnicos.

    A estrutura produtiva utiliza equipamentos de comando numérico, processos padronizados e acompanhamento das etapas, desde a análise do pedido e do desenho até a inspeção e a entrega.

    Uma boa usinagem começa antes da máquina entrar em operação. Interpretar corretamente o projeto e definir uma rota compatível com geometria, tolerâncias e volume é parte essencial para produzir peças dentro das especificações solicitadas.

    Precisa fabricar uma peça conforme desenho técnico?

    A Exilin oferece usinagem de precisão com tecnologia de ponta, processos controlados e estrutura preparada para atender diferentes demandas industriais.
    Envie o desenho técnico ou as especificações do seu projeto para que a equipe avalie o processo de fabricação adequado para a peça.

  • Empresa de usinagem: 7 critérios para escolher fornecedor

    Empresa de usinagem: 7 critérios para escolher fornecedor

    Escolher uma empresa de usinagem envolve bem mais do que comparar preços de duas ou três propostas. Uma peça fora de tolerância pode interromper uma montagem, provocar retrabalho e comprometer todo o cronograma de produção.

    Por isso, compradores, engenheiros e responsáveis por suprimentos precisam entender o que existe por trás do orçamento. Estrutura produtiva, interpretação do desenho, controle dimensional e capacidade de repetir resultados fazem diferença no fornecimento.

    Esse cuidado ganha peso quando são necessárias peças usinadas de precisão, com tolerâncias estreitas ou fornecimento recorrente. Veja sete critérios que ajudam a fazer uma avaliação técnica mais segura.

    Como escolher uma empresa de usinagem?

    Uma boa avaliação começa antes mesmo do primeiro lote. O fornecedor precisa demonstrar que consegue transformar os requisitos do projeto em um processo produtivo controlado e compatível com as características da peça.

    Também vale observar como a empresa administra variações ao longo da fabricação. Produzir uma peça correta é importante. Conseguir repetir esse resultado ao longo do lote é o verdadeiro desafio industrial.

    Os critérios abaixo ajudam a verificar esses pontos ainda durante a cotação e o desenvolvimento do fornecedor.

    Critério O que avaliar no fornecedor Impacto na contratação
    Capacidade produtiva Volume, máquinas e disponibilidade Continuidade do fornecimento
    Desenho técnico Tolerâncias, materiais e acabamentos Menos erros de fabricação
    Inspeção Instrumentos e registros Controle dimensional
    Equipamentos Tecnologia compatível com a peça Precisão e produtividade
    Repetibilidade Padronização do processo Uniformidade entre lotes
    Prazo Planejamento e capacidade real Previsibilidade de entrega
    Rastreabilidade Registros de produção e medição Investigação e controle


    1. Avalie a capacidade produtiva da empresa de usinagem

    Capacidade produtiva não significa apenas ter espaço fabril. É preciso avaliar se a empresa de usinagem possui recursos compatíveis com o volume, a geometria das peças e a frequência de entrega necessária.

    Uma fábrica pode executar muito bem pequenos lotes e não ter estrutura para absorver aumentos de demanda. O contrário também ocorre: estruturas voltadas a grandes séries podem não ser adequadas para determinadas peças especiais.

    Pergunte quais processos são realizados internamente, quais equipamentos estão disponíveis e como a produção é planejada. Torneamento, fresamento, retificação e operações de acabamento podem exigir estruturas diferentes.

    O fornecedor precisa encaixar o seu projeto na capacidade real da fábrica, evitando assumir volumes ou prazos incompatíveis com sua disponibilidade produtiva.

    2. Confira a capacidade de interpretar desenho técnico

    O desenho técnico concentra informações determinantes para a fabricação: dimensões, tolerâncias, referências geométricas, materiais, rugosidades, tratamentos e outras especificações.

    Uma interpretação incorreta pode gerar uma peça aparentemente semelhante à projetada, mas inadequada para sua aplicação. Isso se torna ainda mais crítico em componentes que trabalham com montagens e ajustes precisos.

    Antes da produção, o fornecedor deve analisar o documento e identificar pontos que exigem esclarecimentos. Dúvidas técnicas tratadas nessa etapa custam muito menos do que correções feitas depois da fabricação.

    Uma empresa de usinagem de precisão também precisa transformar essas informações em parâmetros de processo e inspeção coerentes com o projeto recebido.

    3. Entenda como funciona a inspeção das peças

    A inspeção dimensional permite comparar a peça produzida com os requisitos estabelecidos no desenho. É nessa etapa que medidas, geometrias e outras características especificadas podem ser verificadas.

    O próprio Inmetro mantém a metrologia dimensional como referência para grandezas como comprimento e ângulo, além de trabalhar com padrões relacionados a rugosidade, circularidade e outras medições aplicáveis à indústria.

    Pergunte quais instrumentos são utilizados, quais características são verificadas e se existem registros das inspeções. Dependendo da aplicação, paquímetros, micrômetros, relógios comparadores e outros recursos podem integrar esse controle.

    Medição sem método e sem registro oferece pouca segurança. O processo de inspeção precisa acompanhar as exigências dimensionais definidas para a peça.

    4. Verifique os equipamentos disponíveis

    Máquinas CNC ampliam as possibilidades de programação e controle do processo de fabricação, mas simplesmente possuir equipamentos modernos não resolve todas as exigências de um projeto.

    É preciso verificar se tornos, centros de usinagem, retíficas e demais recursos são adequados ao tamanho, material, geometria e tolerâncias das peças solicitadas.

    O estado dos equipamentos, os dispositivos utilizados e a preparação do processo também influenciam o resultado. Uma máquina precisa trabalhar inserida em uma rotina industrial organizada.

    Na Exilin, a estrutura é direcionada à industrialização, com equipamentos de comando numérico, processos padronizados e equipe preparada para usinagem de precisão conforme desenho técnico.

    5. Analise a repetibilidade do processo de usinagem

    Imagine receber dez peças dentro da especificação no primeiro fornecimento e encontrar diferenças relevantes no lote seguinte. Para uma indústria que depende desses componentes, essa variação pode virar um problema rapidamente.

    Repetibilidade representa a capacidade de manter resultados consistentes quando um processo é executado novamente sob condições estabelecidas.

    Isso exige controle de parâmetros, preparação adequada das máquinas, acompanhamento das ferramentas e inspeções coerentes com as características críticas do produto.

    Um bom processo precisa ser confiável, peça após peça e lote após lote. Para fornecimentos recorrentes, esse ponto merece atenção especial na homologação.

    6. Avalie prazo e previsibilidade de entrega

    Prazo não deve ser avaliado somente pela menor data apresentada na proposta. Um fornecedor precisa demonstrar que possui capacidade produtiva e organização para cumprir aquilo que foi acordado.

    Observe como são tratados materiais, programação das máquinas, operações secundárias, inspeção e liberação das peças. Todos esses passos interferem no lead time.

    Quando existe recorrência de pedidos, também é interessante entender como a empresa administra programação e possíveis oscilações de demanda.

    Uma promessa agressiva de prazo perde valor quando não existe previsibilidade. Para o cliente industrial, saber quando receberá as peças ajuda a organizar estoques, montagens e produção.

    7. Confira a rastreabilidade

    Rastreabilidade permite recuperar informações relacionadas à fabricação, inspeção ou medição de determinado fornecimento. Em situações de desvio, esses registros ajudam a entender o histórico do processo.

    Na área metrológica, o Inmetro define rastreabilidade como a relação de um resultado de medição com uma cadeia documentada de calibrações. O instituto também orienta consultar a Rede Brasileira de Calibração ao buscar laboratórios acreditados para calibração.

    Na contratação, vale perguntar como a empresa de usinagem identifica lotes, registra inspeções e controla seus instrumentos de medição. O nível necessário dependerá dos requisitos do projeto e do cliente.

    Esse histórico cria uma base objetiva para investigar ocorrências e comprovar controles realizados durante a fabricação.

    Empresa de usinagem: 7 critérios para escolher fornecedor

    O que perguntar antes de contratar?

    Antes de aprovar um novo fornecedor, algumas perguntas ajudam a aprofundar a avaliação:

    • Quais processos e equipamentos serão utilizados na fabricação?
    • Como as características críticas do desenho serão inspecionadas?
    • Existe controle dos instrumentos utilizados nas medições?
    • Como a repetibilidade entre peças e lotes é acompanhada?
    • O prazo apresentado considera a capacidade produtiva disponível?
    • Quais registros permitem rastrear um lote produzido?

    Um detalhe importante sobre calibração

    O Inmetro esclarece que não existe uma periodicidade única de calibração determinada pelo instituto para todos os instrumentos. Esse intervalo deve ser estabelecido pelo próprio usuário de acordo com suas condições e necessidades.

    Por isso, ao avaliar controles metrológicos, faz mais sentido verificar como a empresa define, registra e acompanha sua sistemática de calibração do que procurar apenas uma frequência padrão.

    Uma empresa de usinagem precisa entregar confiança no processo

    Preço continua sendo um fator de compra, mas precisa ser analisado junto a capacidade produtiva, controle dimensional, repetibilidade, prazo e rastreabilidade.

    Desde 2002, a Exilin atua com serviços de usinagem de precisão e montagem de subconjuntos e conjuntos, atendendo projetos que dependem de controle de tolerâncias e fabricação conforme desenho técnico.

    Sua rotina considera a qualidade desde a análise do pedido e do desenho até as etapas de inspeção e entrega, com processos direcionados à produção industrial.

    Para peças de precisão, o resultado final começa muito antes da máquina entrar em operação. Um processo bem definido reduz incertezas e oferece maior segurança para quem depende daquele componente na produção.

    Precisa desenvolver peças usinadas conforme desenho técnico? Converse com a Exilin, apresente as especificações do seu projeto e solicite uma avaliação para fabricação, inspeção e fornecimento das peças.

  • Peças usinadas em torno automático: quando compensa?

    Peças usinadas em torno automático: quando compensa?

    As peças usinadas em torno automático aparecem em projetos nos quais produzir uma unidade corretamente não resolve o problema. O desafio real está em fabricar dezenas, centenas ou milhares de componentes, mantendo medidas, acabamento e ritmo de produção dentro do planejado.

    É uma situação comum para departamentos de engenharia, compras e suprimentos. Um pino, eixo ou bucha pode parecer relativamente simples no desenho, mas pequenas variações entre lotes são suficientes para gerar dificuldades na montagem, refugo e interrupções na linha.

    Por isso, entender quando o torno automático compensa ajuda a especificar melhor o processo e a conversar com o fornecedor de usinagem com critérios objetivos. Volume importa, mas ele é apenas uma parte da análise.

    Quando peças usinadas em torno automático compensam?

    O torno automático ganha força principalmente na produção seriada de componentes torneados. Nesse tipo de equipamento, a alimentação da matéria-prima e os ciclos de fabricação podem ocorrer de maneira automatizada, favorecendo a continuidade do processo.

    A própria estrutura utilizada pela Exilin é direcionada a esse cenário. Os tornos automáticos trabalham com alimentação de barras e ciclos programados, buscando estabilidade mesmo quando a peça apresenta geometrias que exigem diferentes operações.

    Na prática, a automação reduz a necessidade de interferências constantes entre uma peça e outra. Depois que o processo, ferramental e parâmetros estão ajustados, o equipamento consegue repetir a sequência estabelecida ao longo do lote.

    Quanto maior a recorrência de uma peça tecnicamente adequada ao processo, maior tende a ser o aproveitamento da preparação realizada para produzi-la. Isso torna o torno automático particularmente interessante em contratos recorrentes e lotes industriais.

    Volume de produção precisa entrar na conta

    O tamanho do lote é um dos primeiros dados avaliados porque existe um trabalho anterior à produção: interpretação do desenho, definição de ferramentas, preparação da máquina, ajustes e validação das primeiras peças.

    Em um volume muito pequeno, esse tempo de preparação pode representar uma parcela significativa do custo unitário. Dependendo da geometria, outro processo de fabricação pode se mostrar economicamente mais coerente.

    Quando o número de peças aumenta ou existem pedidos recorrentes, a situação muda. O tempo de preparação passa a ser distribuído por uma quantidade maior de componentes e a produção automática aproveita melhor sua capacidade.

    Por isso, não existe uma quantidade universal a partir da qual o torno automático sempre compensa. Diâmetro, comprimento, material, tolerâncias, quantidade de operações e frequência de compra precisam ser analisados em conjunto.

    Quais peças são indicadas para torno automático?

    Peças com predominância de superfícies cilíndricas estão entre as aplicações mais naturais do torneamento. Eixos, pinos, buchas, espaçadores, componentes roscados e parafusos especiais são alguns exemplos encontrados em diferentes segmentos industriais.

    Na página técnica da Exilin, os tornos automáticos são apresentados justamente para fabricação seriada de eixos, pinos, buchas, parafusos especiais e componentes torneados de alta precisão.

    Isso não quer dizer que toda peça cilíndrica deva passar pelo mesmo equipamento. Um desenho pode incluir canais, roscas, furos, rebaixos, diferentes diâmetros, requisitos de acabamento e outras características capazes de alterar a estratégia de fabricação.

    Material, diâmetro e geometria influenciam a decisão

    Antes de aprovar uma peça para determinado processo, a empresa de usinagem precisa conhecer a matéria-prima indicada no projeto. A usinabilidade muda conforme liga metálica, dureza, condição do material e características exigidas após a fabricação.

    O diâmetro da matéria-prima também precisa estar dentro da capacidade da máquina e do sistema de alimentação. O mesmo raciocínio vale para comprimento, quantidade de ferramentas necessárias e sequência das operações.

    Outro ponto é avaliar se a peça pode sair praticamente finalizada no torno ou se dependerá de processos complementares. Fresamento, retífica, tratamentos e operações de acabamento podem fazer parte do fluxo conforme o desenho técnico.

    A melhor solução industrial é aquela que considera a peça completa, e não somente a operação de torneamento isoladamente. Essa análise evita transferir custos ou dificuldades para etapas posteriores.

    Como o torno automático pode reduzir o custo por peça?

    Em produção seriada, uma das principais vantagens está na redução do tempo necessário para repetir operações. A máquina executa ciclos previamente definidos, enquanto a alimentação automática de barras diminui interrupções relacionadas ao carregamento individual das peças.

    Esse comportamento favorece um ritmo mais estável de fabricação. Segundo o material técnico da Exilin, a utilização de tornos automáticos está associada à alta repetibilidade dimensional, redução do tempo de ciclo e diminuição do retrabalho.

    O efeito econômico aparece quando essa produtividade é combinada com um processo bem ajustado. Menos intervenções, menor incidência de variações e melhor aproveitamento da matéria-prima podem reduzir o custo efetivo de cada componente produzido.

    Mas comparar somente o valor de uma hora de máquina pode levar a uma decisão ruim. Custo por peça também envolve setup, ferramentas, inspeção, refugo, matéria-prima, operações secundárias e quantidade efetivamente aprovada.

    Repetibilidade também tem valor econômico

    Imagine um lote com centenas de buchas que serão usadas na montagem de um mesmo conjunto. Se parte delas apresentar diferenças dimensionais relevantes, o problema deixa rapidamente a área de usinagem e chega à montagem.

    Podem surgir ajustes manuais, segregação, inspeções extras ou substituição de componentes. São atividades que consomem horas de equipes que deveriam estar produzindo e dificultam a previsibilidade da operação.

    A repetibilidade procura manter as características fabricadas dentro dos limites determinados pelo projeto. Para isso, programação, ferramentas, parâmetros de corte, estabilidade do equipamento e controle dimensional trabalham em conjunto.

    Uma peça barata que provoca retrabalho pode acabar custando caro na linha de montagem. Por esse motivo, empresas compradoras costumam avaliar capacidade de processo e controle de qualidade junto com o preço apresentado na proposta.

    O que avaliar antes de solicitar peças em torno automático?

    Um orçamento tecnicamente consistente começa pelo desenho. Quanto mais claras forem informações como dimensões, tolerâncias, material, acabamento, quantidade e requisitos específicos, melhor será a avaliação do processo necessário.

    Também vale informar a demanda real. Um pedido inicial de 300 unidades, seguido por entregas mensais, por exemplo, representa um cenário produtivo bastante diferente de um único lote de 300 peças sem previsão de repetição.

    Peças usinadas em torno automático: quando compensa?

    Entre os pontos que merecem atenção estão:

    • desenho técnico atualizado, material e tolerâncias críticas;
    • quantidade por lote e previsão de consumo;
    • requisitos de acabamento e inspeção;
    • operações complementares necessárias;
    • prazo desejado e frequência das entregas.

    A partir desses dados, o fornecedor consegue verificar capacidade de máquina, estratégia de fabricação, ferramental e etapas de controle. Um bom orçamento industrial começa antes do preço: começa pela compreensão correta da aplicação.

    Controle dimensional deve acompanhar a produção

    Automatizar uma sequência não elimina a necessidade de acompanhar o processo. Ferramentas se desgastam, materiais apresentam características próprias e qualquer fabricação precisa de critérios de inspeção coerentes com o projeto.

    Na Exilin, a qualidade é incorporada ao fluxo desde a análise do pedido e do desenho até a inspeção e a entrega. A empresa atua desde 2002 com serviços de usinagem de precisão e montagem de subconjuntos e conjuntos, trabalhando com processos padronizados e equipamentos de comando numérico.

    Segurança também faz parte da usinagem industrial

    Máquinas automáticas trabalham continuamente com movimentos, ferramentas e sistemas que exigem controle técnico. Por esse motivo, produtividade precisa caminhar junto com procedimentos adequados de operação e segurança.

    A NR-12, do Ministério do Trabalho e Emprego, estabelece princípios e requisitos mínimos voltados à proteção dos trabalhadores durante a utilização de máquinas e equipamentos. A norma abrange medidas de proteção e diferentes fases relacionadas ao equipamento. 

    Manutenção também interfere diretamente no resultado da usinagem. Controle do desgaste das ferramentas, calibrações e acompanhamento das condições do equipamento ajudam a conservar a estabilidade necessária durante a fabricação seriada.

    Em usinagem de precisão, equipamento, processo, equipe e inspeção precisam funcionar como um único sistema. Uma máquina produtiva perde sua vantagem quando opera sem controle ou gera componentes fora do especificado.

    Peças usinadas em torno automático na Exilin

    Escolher peças usinadas em torno automático faz sentido quando o projeto permite aproveitar a automação para ganhar repetibilidade, produtividade e previsibilidade. Em muitos casos, essa combinação se traduz em melhor custo unitário conforme o volume aumenta.

    A Exilin atua desde 2002 no mercado de usinagem de precisão, com capital totalmente nacional. Sua estrutura atende a peças torneadas, fresadas, retificadas e acabadas conforme desenho técnico, além da montagem de subconjuntos e conjuntos.

    A empresa trabalha com equipamentos de comando numérico, processos padronizados e equipe capacitada para analisar os requisitos de cada aplicação. O objetivo é produzir dentro das especificações estabelecidas e manter consistência entre os lotes entregues.

    Se sua empresa possui uma peça seriada e ainda não sabe se o torno automático é a alternativa mais adequada, o caminho é partir dos dados do projeto. Desenho, material, tolerâncias, volume e prazo permitem avaliar tecnicamente onde esse processo pode entregar maior vantagem.

    Fale com a Exilin sobre seu projeto

    Envie o desenho técnico e as informações do seu lote para a equipe da Exilin. A partir das características da peça, é possível avaliar o processo de usinagem, as capacidades necessárias e a solução mais adequada para sua demanda de produção.

  • Onde contratar usinagem de precisão com segurança?

    Onde contratar usinagem de precisão com segurança?

    Escolher onde contratar usinagem de precisão é uma decisão que pode afetar diretamente a montagem, o desempenho e até o prazo de um projeto industrial. Uma pequena diferença dimensional, quando está fora da tolerância definida, já pode impedir o encaixe correto de um componente.

    Por isso, preço e prazo precisam ser analisados ao lado da capacidade técnica do fornecedor. Estrutura produtiva, interpretação do desenho, controle dimensional, equipamentos adequados e procedimentos de inspeção ajudam a reduzir incertezas antes mesmo do primeiro lote chegar à fábrica.

    Para empresas que procuram esse nível de controle, a Exilin atua desde 2002 com serviços de usinagem e montagem. Sua estrutura inclui diferentes recursos de fabricação para atender componentes com características, geometrias e volumes variados.

    Onde contratar usinagem de precisão para projetos industriais?

    Uma empresa de usinagem de precisão precisa ter condições de transformar as informações presentes no desenho técnico em peças dimensionalmente compatíveis com o projeto. Isso envolve interpretar medidas, tolerâncias, geometrias, acabamento e demais requisitos especificados pelo cliente.

    Na prática, a segurança da contratação começa antes de a máquina produzir a primeira peça. A análise técnica do pedido permite definir processo, ferramental, sequência de operações e controles necessários para aquela aplicação. Essa preparação ganha ainda mais importância quando existem tolerâncias restritas.

    A Exilin possui uma estrutura direcionada à industrialização, com equipamentos de comando numérico e processos voltados à fabricação de peças torneadas, fresadas, retificadas e acabadas. A empresa também trabalha com montagem de subconjuntos e conjuntos, ampliando as possibilidades de atendimento industrial.

    Outro ponto relevante é a experiência acumulada. Fundada em 2002 com capital totalmente nacional, a Exilin construiu sua atuação atendendo demandas em que repetibilidade dimensional, conformidade com desenhos e previsibilidade de entrega fazem parte dos requisitos do cliente.

    O que avaliar antes de contratar uma empresa de usinagem de precisão?

    A primeira pergunta deve ser simples: a empresa possui estrutura compatível com a peça que você precisa fabricar? Nem todo projeto exige o mesmo equipamento. Formato, material, dimensão, volume, tolerância e acabamento podem determinar processos completamente diferentes.

    Também vale entender como o fornecedor acompanha a qualidade durante a produção. O Inmetro é a principal referência nacional em metrologia e atua para garantir confiabilidade e padronização das medições realizadas no país. Esse cuidado é especialmente relevante em processos industriais que dependem de controle dimensional.

    Outro ponto é verificar se a empresa possui profissionais preparados para interpretar tolerâncias dimensionais e geométricas. Além de controle dimensional, sistemas de tolerância, estado de superfície e utilização de instrumentos como paquímetros, micrômetros, rugosímetros e relógios comparadores, entre as competências relacionadas à inspeção da qualidade.

    Na fase de cotação, alguns critérios ajudam a comparar fornecedores com mais segurança:

    • capacidade para interpretar e produzir conforme desenho técnico;
    • disponibilidade de equipamentos compatíveis com a geometria da peça;
    • controle de tolerâncias e inspeção dimensional;
    • repetibilidade em produções seriadas;
    • processos definidos para acabamento e operações complementares;
    • capacidade produtiva coerente com quantidade e prazo solicitado.

    Uma cotação tecnicamente bem analisada reduz a chance de descobrir limitações quando a produção já começou.

    Por que tecnologia faz diferença na usinagem de precisão?

    A tecnologia empregada influencia a estabilidade do processo, principalmente quando uma mesma característica precisa ser reproduzida repetidamente. Centros de usinagem e tornos CNC permitem executar operações programadas com controle dos movimentos envolvidos na fabricação.

    Na Exilin, os recursos disponíveis incluem torno CNC, tornos automáticos, centro de usinagem CNC, torno revólver, fresa, retífica e equipamentos para operações complementares. Essa combinação permite selecionar processos conforme as características de cada componente.

    Torno CNC e produção seriada

    O torno CNC é utilizado para a fabricação de componentes que exigem precisão geométrica e repetibilidade dimensional. Já os tornos automáticos podem atender produções seriadas com alimentação automática de barras e ciclos previamente programados.

    Em lotes recorrentes, esse tipo de estrutura ajuda a manter uma referência de processo ao longo da produção. Para o comprador industrial, isso representa maior previsibilidade ao trabalhar com peças destinadas a montagens, equipamentos ou linhas de fabricação.

    Centro de Usinagem CNC

    O Centro de Usinagem CNC permite reunir operações como fresamento, furação, rosqueamento e interpolação. Concentrar diferentes etapas em um mesmo equipamento pode diminuir reposicionamentos sucessivos da peça, ponto relevante em trabalhos com maior exigência dimensional.

    Isso também oferece alternativas para componentes com superfícies, furos e características geométricas que demandam diferentes movimentos de usinagem. O processo deve ser definido a partir do desenho e das necessidades reais da aplicação.

    Retífica e operações de acabamento

    Existem situações em que a peça necessita de etapas posteriores ao torneamento ou fresamento. A retífica cilíndrica, por exemplo, pode ser empregada no acabamento de superfícies externas ou internas e em trabalhos com baixa rugosidade e tolerâncias restritas.

    A Exilin também executa segunda operação e acabamento, incluindo rebarbação, ajustes funcionais e finalizações direcionadas à conformidade da peça com o desenho técnico. É uma etapa que merece atenção, porque detalhes finais podem interferir na utilização do componente.

    Como avaliar a qualidade na usinagem de precisão?

    Qualidade industrial precisa aparecer no processo, e não somente na inspeção da peça pronta. Pedido, desenho, planejamento da fabricação, produção e verificação dimensional fazem parte de uma mesma cadeia. Quando uma dessas etapas falha, o problema pode avançar para as seguintes.

    A ABNT mantém comissões técnicas relacionadas a máquinas e equipamentos mecânicos, ferramentas de usinagem, qualidade e desenho técnico. Essa estrutura de normalização mostra como documentação técnica, requisitos dimensionais e padronização fazem parte do ambiente industrial brasileiro.

    Na prática, o controle dimensional envolve a utilização adequada de instrumentos e a interpretação das tolerâncias especificadas no projeto. Na Exilin, a qualidade é tratada desde a análise do pedido e do desenho até a inspeção e a entrega. 

    A proposta é manter procedimentos capazes de sustentar conformidade, repetibilidade e atendimento aos requisitos estabelecidos pelo cliente durante o processo industrial.

    Controle dimensional reduz riscos na contratação

    Uma peça visualmente bem acabada pode continuar inadequada para determinada aplicação se suas dimensões estiverem fora do especificado. É por isso que controle dimensional e usinagem de precisão caminham juntos em projetos que dependem de encaixes, alinhamentos e relações geométricas bem definidas.

    O acompanhamento metrológico permite comparar aquilo que foi produzido com os requisitos informados pelo projeto. Dependendo da peça, diferentes características precisam ser verificadas, como diâmetros, comprimentos, posições, superfícies e outras dimensões funcionais.

    Para quem está contratando, vale informar desde o início todos os dados relevantes. Desenho atualizado, material, quantidade, tolerâncias, acabamento esperado e condições especiais de utilização tornam a análise do fornecedor mais objetiva.

    Essa troca de informações também ajuda na definição de prazo e processo. Quanto mais claro estiver o requisito técnico, menor será o espaço para interpretações diferentes entre quem projeta e quem fabrica.

    Por que o cumprimento de prazo também deve pesar na escolha?

    Onde contratar usinagem de precisão com segurança?

    Na indústria, uma peça raramente existe de forma isolada. Ela pode abastecer uma montagem, integrar uma máquina, substituir um componente ou manter uma sequência produtiva. Quando atrasa, outras etapas podem ficar esperando.

    Por esse motivo, o prazo precisa ser tratado como parte da capacidade industrial do fornecedor. Planejamento de produção, disponibilidade de máquinas, definição antecipada das operações e acompanhamento da fabricação ajudam a tornar a entrega mais previsível.

    Esse ponto ganha peso especial em peças seriadas ou demandas recorrentes. O comprador precisa saber se o parceiro terá estrutura para repetir o fornecimento dentro das especificações solicitadas, sem comprometer a programação das próximas etapas.

    A Exilin direciona sua operação para precisão, processos produtivos padronizados e compromisso com os prazos acordados, buscando manter relações de longo prazo com indústrias que dependem de fornecimentos tecnicamente consistentes.

    Usinagem de precisão com tecnologia de ponta na Exilin

    Ao decidir onde contratar usinagem de precisão, procure uma empresa capaz de compreender o desenho, definir o processo adequado e acompanhar a peça da fabricação à inspeção. Equipamentos modernos ajudam, mas experiência, planejamento e controle precisam trabalhar juntos.

    A Exilin reúne recursos de torneamento, fresamento, usinagem CNC, retífica e operações de acabamento. Seu portfólio permite atender desde componentes seriados até demandas que combinam diferentes etapas de fabricação.

    A atuação desde 2002 também oferece ao cliente um histórico construído em ambiente industrial. São anos lidando com situações em que medida, repetibilidade e prazo precisam sair do desenho e funcionar na produção real.

    Para quem está cotando um novo componente, o próximo passo pode ser simples: separar o desenho técnico, informar quantidade, material e requisitos do projeto e solicitar uma avaliação. Assim, a conversa começa pelos dados que realmente definem uma boa usinagem.

    Solicite uma cotação de usinagem de precisão

    Precisa fabricar peças torneadas, fresadas, retificadas ou componentes que exigem controle dimensional? Envie seu desenho técnico para a Exilin e solicite uma análise da sua necessidade de usinagem de precisão. Converse com uma equipe preparada para avaliar o processo e desenvolver uma solução adequada à sua demanda industrial.

  • Quando investir em tornos automáticos na usinagem?

    Quando investir em tornos automáticos na usinagem?

    Chega um momento em que a produção começa a dar sinais claros de limite. Os prazos ficam apertados, o retrabalho cresce e a equipe precisa intervir constantemente para manter as entregas em dia.

    É nesse cenário que os tornos automáticos entram na análise. Eles são voltados à fabricação seriada de peças, com ciclos programados, alimentação automática de barras e maior estabilidade entre uma unidade e outra.

    A decisão, porém, não deve ser tomada apenas porque há muito trabalho no momento. O investimento precisa resolver uma necessidade recorrente e apresentar retorno financeiro compatível com o volume, o perfil das peças e a estrutura da operação.

    Quando os tornos automáticos se tornam necessários?

    Os tornos automáticos começam a fazer sentido quando o processo atual já não consegue entregar o volume necessário com regularidade. Horas extras frequentes, atrasos e máquinas convencionais operando próximas do limite são sinais que merecem atenção.

    Outro indício aparece quando a produção depende de intervenções manuais repetitivas. Alimentar a máquina, reposicionar materiais e reiniciar ciclos consome tempo que poderia ser utilizado em inspeção, preparação ou acompanhamento de outras operações.

    A necessidade também pode surgir por exigências de qualidade. Em grandes lotes, pequenas variações dimensionais provocam refugo, retrabalho e dificuldades na montagem dos componentes.

    Quando o mercado exige quantidade, repetibilidade e prazo ao mesmo tempo, a automação deixa de ser apenas uma melhoria técnica e passa a ser uma necessidade operacional.

    Em quais cenários o investimento faz sentido?

    O cenário mais favorável envolve peças produzidas de maneira recorrente, com geometrias estáveis e matéria-prima alimentada por barras. Nessa condição, o equipamento consegue trabalhar por ciclos contínuos e com poucas interrupções.

    A fabricação de eixos, pinos, buchas, parafusos especiais e outros componentes torneados de precisão está entre as aplicações comuns dos tornos automáticos. Essas peças geralmente exigem uniformidade dimensional em grandes quantidades.

    Na Exilin, esse tipo de equipamento é aplicado em operações seriadas que demandam alimentação automática de barras, ciclos programados, controle de refugo e estabilidade mesmo em geometrias mais complexas.

    O investimento ganha força quando a demanda não depende de apenas um pedido isolado. Contratos recorrentes, históricos de consumo e previsões consistentes tornam o cálculo mais seguro.

    Produção seriada e repetibilidade dimensional

    Produção seriada significa fabricar muitas unidades seguindo o mesmo desenho, material e sequência de operações. Quanto menor a variação entre as peças, maior tende a ser o aproveitamento dos tornos automáticos.

    A repetibilidade dimensional é um dos principais ganhos desse processo. Depois de regulada, a máquina repete movimentos, avanços e condições de corte com pouca variação ao longo do lote.

    Isso é especialmente importante quando as peças seguem tolerâncias rigorosas ou serão utilizadas em montagens. Uma diferença pequena em um diâmetro, rosca ou comprimento pode comprometer o encaixe e o funcionamento do conjunto.

    A repetibilidade reduz a dependência de correções durante a produção e aumenta a previsibilidade do resultado final. Ainda assim, inspeções periódicas continuam sendo necessárias para acompanhar desgaste de ferramentas e possíveis desvios.

    Volume constante e aproveitamento da máquina

    Não existe uma quantidade universal que determine quando comprar um torno automático. A resposta depende do tempo de ciclo, do valor da peça, do material utilizado e da frequência de produção.

    Uma peça simples pode justificar a automação apenas em volumes muito altos. Já um componente com várias operações pode gerar economia mesmo em quantidades menores, desde que o ciclo automático substitua etapas manuais demoradas.

    O ponto central é a ocupação prevista. Uma máquina que trabalha poucas horas por mês dificilmente consegue diluir os custos de aquisição, instalação, manutenção e depreciação.

    Antes da compra, é recomendável analisar a carteira dos últimos meses e as projeções futuras. Demanda real deve pesar mais do que uma expectativa comercial ainda sem pedidos confirmados.

    Como os tornos automáticos reduzem o custo por peça?

    A redução do custo unitário ocorre porque mais peças podem ser fabricadas em menos tempo, com menor intervalo entre os ciclos. A alimentação automática de barras diminui as paradas necessárias para carregar individualmente cada componente.

    Outro ganho vem da estabilidade. Ciclos programados reduzem diferenças de execução e ajudam a controlar medidas, acabamentos e tempos de produção durante o lote.

    A queda do retrabalho também influencia o resultado. Cada peça corrigida consome horas de máquina, ferramentas, inspeção e mão de obra que não estavam previstas no orçamento inicial.

    Quanto maior o lote, maior tende a ser a diluição dos custos de preparação, ferramental e programação. É por isso que tornos automáticos costumam apresentar melhor custo-benefício em operações de médio e grande volume.

    Tempo de ciclo, setup e taxa de refugo

    O tempo de ciclo representa o intervalo necessário para produzir uma peça. Uma redução de poucos segundos pode parecer pequena, mas gera um impacto considerável quando multiplicada por milhares de unidades.

    O setup corresponde à preparação para iniciar um novo produto. Inclui troca de ferramentas, regulagens, alimentação da barra, testes, inspeção da primeira peça e liberação do processo.

    Empresas com muitos lotes pequenos devem observar esse ponto com cuidado. Se o torno passa boa parte do dia sendo preparado, a velocidade de produção pode não compensar as interrupções frequentes.

    A taxa de refugo completa essa análise. Reduzir perdas melhora o aproveitamento da matéria-prima e evita que a capacidade da máquina seja consumida por peças que não poderão ser entregues.

    Como avaliar o retorno financeiro do investimento?


    O primeiro passo é descobrir quanto custa produzir a peça atualmente. A conta deve reunir material, mão de obra, energia, ferramentas, inspeção, retrabalho, setup e tempo ocupado em cada equipamento.

    Depois, é necessário projetar o custo na operação automatizada. Essa estimativa deve considerar uma utilização realista da máquina, sem assumir produção integral desde o primeiro mês.

    O valor de aquisição também não pode ser analisado sozinho. Instalação, adequação elétrica, dispositivos, porta-ferramentas, alimentador de barras, treinamento e preparação do espaço fazem parte do investimento.

    O retorno aparece quando a economia mensal e a capacidade adicional compensam esses gastos dentro de um período aceitável para a empresa. Uma projeção conservadora costuma proteger a decisão de expectativas exageradas.

    Indicadores que precisam entrar na conta

    O OEE, ou eficiência global dos equipamentos, ajuda a entender quanto do tempo disponível é convertido em produção de peças aprovadas. Ele considera disponibilidade, desempenho e qualidade.

    A utilização prevista mostra quantas horas o torno realmente terá pedidos para produzir. Não adianta ter capacidade técnica elevada quando faltam materiais, programas, operadores preparados ou demanda contratada.

    Também devem ser avaliados o custo por peça, o tempo médio de setup, a taxa de refugo, a vida útil das ferramentas e a quantidade de operações eliminadas após a automação.

    Por fim, a empresa deve calcular o impacto comercial. Pedidos recusados, multas por atraso e oportunidades perdidas também possuem custo, mesmo que não apareçam diretamente na planilha de fabricação.

    Quando comprar um torno automático pode ser prematuro?


    A aquisição pode ser precipitada quando o aumento do volume é temporário. Um pedido excepcional pode ocupar a fábrica por alguns meses, mas não garante demanda suficiente para sustentar o equipamento nos anos seguintes.

    Peças que ainda passam por alterações de engenharia também apresentam risco. Cada mudança pode exigir ajustes de programa, novas ferramentas, outros dispositivos e uma nova validação do processo.

    Lotes muito variados reduzem o ganho da automação. Quando materiais, diâmetros e geometrias mudam continuamente, o tempo gasto em setups pode limitar a produtividade esperada.

    Nessas situações, terceirizar a usinagem permite acessar capacidade produtiva sem assumir imediatamente os custos fixos de uma máquina própria. Essa alternativa também ajuda a validar volumes antes de uma futura aquisição.

    Comprar, ampliar capacidade ou terceirizar?

    Comprar o equipamento pode ser a melhor escolha quando existe demanda previsível, equipe técnica preparada e estrutura para manter a máquina ocupada. A empresa também precisa ter recursos para manutenção, controle de qualidade e planejamento de produção.

    Ampliar a capacidade interna pode oferecer mais autonomia sobre prazos e programação. Em contrapartida, transfere para a empresa a responsabilidade por mão de obra, ferramental, manutenção e disponibilidade do equipamento.

    A terceirização é interessante quando a demanda oscila, o projeto ainda está em validação ou a empresa deseja evitar imobilização de capital. Também pode atender picos produtivos sem comprometer outros pedidos da fábrica.

    Fundada em 2002 com capital totalmente nacional, a Exilin atua com serviços de usinagem de precisão e montagem de subconjuntos e conjuntos. Sua estrutura reúne equipamentos, processos padronizados e controle dimensional para produções que exigem conformidade e regularidade.

    Tornos automáticos na decisão da sua operação

    Quando investir em tornos automáticos na usinagem?

    Os tornos automáticos são indicados quando a empresa precisa fabricar peças torneadas em série, reduzir interferências manuais e manter estabilidade dimensional durante grandes lotes.

    O investimento começa a fazer sentido quando existe trabalho suficiente para ocupar o equipamento, o custo por peça atual está elevado e as perdas operacionais comprometem margem, prazo ou qualidade.

    Antes de decidir, reúna dados reais da produção. Analise volumes, famílias de peças, tempos de ciclo, setups, refugo, horas disponíveis e previsões comerciais.

    A melhor decisão é aquela que equilibra capacidade, custo e segurança operacional. Em alguns casos, isso significa comprar uma máquina. Em outros, contratar um parceiro especializado oferece retorno mais rápido e menor exposição financeira.

    Descubra qual torno atende sua operação

    A Exilin avalia as características do desenho, o volume necessário, as tolerâncias e as etapas de fabricação para indicar uma solução de usinagem compatível com a demanda.

    Descubra qual torno atende sua operação e solicite uma avaliação para seu projeto de peças torneadas.

  • Usinagem em Diadema: como escolher sem errar

    Usinagem em Diadema: como escolher sem errar

    Encontrar uma empresa de usinagem em Diadema parece simples até o momento de comparar propostas. Os valores podem ser parecidos, mas a capacidade de interpretar um desenho, manter tolerâncias e cumprir prazos varia bastante.

    Uma decisão apressada pode resultar em peças fora de medida, retrabalho, atraso na montagem ou parada da linha. E, quando um componente participa de um conjunto maior, um pequeno desvio pode comprometer toda a operação.

    Por isso, a escolha precisa começar por critérios técnicos claros. Estrutura produtiva, controle dimensional, atendimento e planejamento de entrega mostram se o fornecedor está preparado para assumir a responsabilidade pelo projeto.

    O que avaliar em uma usinagem em Diadema

    O primeiro passo é verificar se a empresa entende a aplicação da peça. Um fornecedor responsável não olha apenas para quantidade, matéria-prima e prazo. Ele procura compreender onde o componente será utilizado e quais medidas são realmente críticas.

    Essa análise ajuda a identificar tolerâncias, acabamentos, geometrias e pontos que podem exigir atenção especial. Quanto melhor for a leitura técnica antes da produção, menor será a chance de problemas depois.

    Também é importante observar se a empresa atende peças unitárias, lotes recorrentes ou produção seriada. Cada cenário exige uma organização diferente de máquinas, ferramentas, programação e inspeção.

    Uma boa empresa de usinagem em Diadema deve explicar com clareza como pretende fabricar a peça. Perguntas sobre processo, fixação, acabamento e controle dimensional são sinais de envolvimento técnico, não de dificuldade.

    O desenho técnico deve orientar o orçamento

    O desenho técnico é a principal referência entre cliente e fornecedor. Ele informa medidas, tolerâncias, materiais, rugosidades, tratamentos e detalhes necessários para que a peça cumpra sua função.

    Quando o desenho está incompleto, a empresa deve solicitar esclarecimentos antes de iniciar o serviço. Produzir com base em suposições pode gerar divergências que só serão percebidas durante a montagem.

    Também vale informar amostras existentes, condições de uso e eventuais problemas enfrentados com versões anteriores. Esses dados ajudam a equipe de usinagem de precisão a avaliar o processo com mais segurança.

    Um orçamento bem elaborado começa com informações técnicas consistentes. Propostas enviadas sem análise do desenho podem parecer rápidas, mas tendem a esconder dúvidas que reaparecem durante a fabricação.

    Como analisar a capacidade técnica da empresa

    Capacidade técnica não significa apenas possuir máquinas modernas. Ela envolve conhecimento de processo, programação adequada, escolha de ferramentas, fixação segura e domínio das características de cada matéria-prima.

    O fornecedor precisa combinar o equipamento com a geometria da peça. Componentes cilíndricos podem exigir torneamento CNC, enquanto superfícies, rasgos, furos e contornos podem ser produzidos em centros de usinagem ou fresadoras.

    A estrutura divulgada pela Exilin reúne torno CNC, tornos automáticos, centro de usinagem CNC, torno revólver, fresa, retífica, equipamentos para segunda operação, acabamento, furação, rosqueamento e prensas. Essa variedade permite avaliar diferentes rotas de fabricação conforme o desenho e o volume solicitado.

    Antes de contratar, pergunte quais processos serão realizados internamente e quais dependem de terceiros. Essa informação afeta diretamente o controle do prazo, a rastreabilidade e a capacidade de corrigir eventuais desvios.

    Equipamentos devem ser compatíveis com a demanda

    O torno CNC costuma ser indicado para peças cilíndricas que exigem repetibilidade, produtividade e controle geométrico. Em lotes recorrentes, a programação permite manter um padrão mais estável entre as unidades.

    Os tornos automáticos atendem bem determinadas peças seriadas produzidas a partir de barras. Quando a aplicação é adequada, esse processo pode oferecer produtividade e regularidade dimensional em volumes maiores.

    Já o centro de usinagem CNC concentra operações como fresamento, furação e rosqueamento. A possibilidade de executar diferentes etapas com menos reposicionamentos ajuda a preservar referências e reduzir variações.

    A retífica cilíndrica ganha importância quando o projeto exige ajuste fino de diâmetro, baixa rugosidade ou acabamento preciso. O equipamento correto deve ser definido pelas exigências da peça, e não apenas pela disponibilidade da máquina.

    Controle de qualidade na usinagem de precisão

    Uma peça visualmente bem acabada ainda pode estar fora da especificação. Por isso, a qualidade precisa ser verificada por meio de instrumentos, procedimentos e critérios definidos desde o início do pedido.

    Pergunte como são realizadas as inspeções durante a fabricação. Dependendo da peça, o controle pode envolver diâmetros, comprimentos, paralelismo, concentricidade, roscas, profundidades e outras características indicadas no desenho.

    A frequência das medições também importa. Em produções seriadas, inspecionar somente a primeira e a última peça pode não ser suficiente para identificar desgaste de ferramenta ou mudanças ocorridas durante o lote.

    Qualidade consistente depende de acompanhamento ao longo do processo. Quando a inspeção faz parte da rotina produtiva, a empresa consegue agir antes que uma variação se transforme em um lote inteiro de peças não conformes.

    Tolerâncias precisam ser tratadas com critério

    Nem todas as medidas de uma peça precisam da mesma tolerância. Existem dimensões funcionais, responsáveis por encaixe, vedação, movimento ou alinhamento, e dimensões menos críticas para o desempenho.

    Uma empresa experiente identifica esses pontos no desenho e planeja o processo de acordo com a dificuldade de cada medida. Isso evita tanto a falta de controle quanto o uso desnecessário de operações mais complexas.

    Também é recomendável alinhar quais documentos serão entregues com o lote. Conforme a aplicação, o cliente pode solicitar relatório dimensional, certificado de matéria-prima ou registros específicos de inspeção.

    A Exilin informa que sua rotina de qualidade começa na análise do pedido e do desenho e segue até a inspeção e a entrega. Essa abordagem ajuda a manter a conformidade como parte do fluxo de produção, e não como uma verificação isolada no final.

    Como avaliar o atendimento antes de contratar

    O atendimento inicial revela bastante sobre a relação que será construída durante o serviço. Respostas genéricas, falta de perguntas técnicas e dificuldade para explicar o orçamento merecem atenção.

    Em projetos industriais, é comum surgir a necessidade de revisar uma medida, confirmar um material ou entender uma condição do desenho. O fornecedor deve manter um canal acessível para que essas decisões sejam tomadas rapidamente.

    Observe também se o orçamento apresenta escopo claro. Quantidade, material, prazo, processos, acabamentos e condições comerciais devem estar registrados para reduzir interpretações diferentes entre as partes.

    Bom atendimento técnico transforma informação em decisão. O cliente não precisa receber uma aula sobre usinagem, mas deve entender o que será feito, quais dados ainda faltam e quais fatores influenciam o resultado.

    Perguntas úteis para fazer ao fornecedor

    Uma conversa objetiva ajuda a comparar empresas de usinagem em Diadema com critérios mais seguros. Antes de aprovar a proposta, vale esclarecer:

    • Quais máquinas e processos serão utilizados na fabricação?
    • Como as dimensões críticas serão inspecionadas?
    • O prazo considera compra de material, produção e acabamento?
    • A empresa consegue manter repetibilidade em pedidos recorrentes?
    • Quais informações precisam ser confirmadas antes do início?

    As respostas devem ser coerentes com a complexidade do projeto. Uma peça simples pode exigir um processo direto, enquanto componentes com tolerâncias apertadas precisam de planejamento, etapas intermediárias e inspeções adicionais.

    Também perceba se o fornecedor informa limitações. Autoridade técnica inclui saber dizer quando uma condição precisa ser revista, quando um prazo é inviável ou quando o desenho exige esclarecimento.

    Essa transparência protege o cliente e o próprio fabricante. Prometer qualquer prazo ou tolerância sem avaliar o projeto pode acelerar o fechamento do pedido, mas aumenta o risco de conflito durante a entrega.

    Prazo de entrega deve ser analisado com realismo

    Prazo confiável não é necessariamente o prazo mais curto. É aquele calculado a partir da disponibilidade de matéria-prima, preparação das máquinas, tempo de produção, inspeção e eventuais operações complementares.

    Pergunte quando o prazo começa a contar. Em muitos casos, a produção depende da aprovação final do desenho, do recebimento da matéria-prima ou da confirmação de detalhes comerciais.

    Para peças recorrentes, vale conversar sobre programação antecipada, estoque de segurança ou pedidos escalonados. Esse planejamento pode reduzir urgências e dar mais previsibilidade à cadeia de suprimentos.

    Uma data de entrega precisa estar ligada a uma capacidade produtiva real. Quando a empresa conhece sua carga de trabalho e controla o andamento dos pedidos, consegue assumir compromissos mais consistentes.

    A proximidade pode facilitar a operação

    Contratar usinagem em Diadema pode ser conveniente para indústrias localizadas no ABC Paulista, na capital e em municípios próximos. A distância menor tende a facilitar reuniões, visitas técnicas, coleta de amostras e transporte.

    Essa proximidade é especialmente útil durante o desenvolvimento de uma nova peça. Em alguns projetos, uma conversa presencial ou a avaliação de um componente usado resolve dúvidas que seriam difíceis de explicar apenas por mensagens.

    A localização, porém, não deve ser o único critério. Ela precisa vir acompanhada de capacidade técnica, controle de qualidade e organização para atender ao prazo combinado.

    A Exilin está instalada em Diadema e atua desde 2002 com serviços de usinagem de precisão e montagem de subconjuntos e conjuntos. Sua estrutura foi direcionada à industrialização, com processos padronizados e equipamentos de comando numérico.

    Por que considerar a Exilin para usinagem em Diadema

    Onde contratar usinagem de alta precisão com confiança

    A experiência acumulada desde 2002 permite à Exilin atender indústrias que dependem de repetibilidade dimensional, controle de tolerâncias e cumprimento dos requisitos definidos no desenho técnico.

    A empresa trabalha com peças torneadas, fresadas, retificadas e acabadas, além de montagem de subconjuntos e conjuntos. Essa combinação pode simplificar demandas que envolvem mais de uma etapa de produção.

    Outro ponto relevante é a integração da qualidade à rotina. A análise do pedido, a interpretação do desenho, a fabricação, a inspeção e a entrega fazem parte de um fluxo orientado para a conformidade.

    Para avaliar a viabilidade do seu projeto, envie o desenho, informe quantidade, material, aplicação e prazo esperado. Uma conversa técnica desde o primeiro contato ajuda a transformar a necessidade da indústria em um processo de fabricação mais seguro.

    Escolha sua usinagem em Diadema com segurança

    Comparar somente o preço por peça deixa de fora fatores que podem custar muito mais adiante. Retrabalho, atraso, perda de material e problemas de montagem afetam produtividade, manutenção e relacionamento com o cliente final.

    Capacidade técnica, controle dimensional, comunicação e prazo precisam ser analisados em conjunto. O melhor fornecedor é aquele que compreende a responsabilidade da peça dentro da operação.

    Use o primeiro contato para observar como a empresa recebe o desenho, quais perguntas faz e como apresenta a solução. Esses sinais ajudam a separar uma cotação superficial de uma proposta tecnicamente estruturada.

    Fale com a Exilin e solicite uma avaliação para seu projeto de usinagem em Diadema. Envie as especificações da peça para receber um orçamento alinhado ao processo, às tolerâncias e ao prazo da sua demanda.

  • Correções dimensionais com prazo curto e precisão real

    Correções dimensionais com prazo curto e precisão real

    Quando uma peça chega fora da medida, o problema quase nunca para nela. Atraso na montagem, perda de produtividade e pressão no time aparecem logo em seguida. É por isso que correções dimensionais precisam ser tratadas com rapidez e critério técnico.

    Quem busca esse serviço, na prática, quer resolver um gargalo agora. Mas quer resolver direito. Prazo curto sem precisão real só empurra o problema para a próxima etapa.

    Nesse cenário, contar com uma empresa preparada para trabalhar com tolerâncias, repetibilidade dimensional e leitura fiel do desenho técnico faz diferença no resultado final. A Exilin atua justamente nesse tipo de demanda, com foco em usinagem de precisão, controle de processo e entrega dentro do prazo.

    Quando as correções dimensionais se tornam urgentes

    A urgência aparece quando a peça não encaixa, a rosca não responde como deveria ou o conjunto perde alinhamento na montagem. Em muitos casos, o desvio parece pequeno no papel, mas tem impacto direto na operação.

    É comum que a necessidade de correções dimensionais surja em lotes já produzidos, em componentes que passaram por usinagem, corte ou conformação e ainda exigem ajuste fino. Nessa fase, cada decisão precisa ser rápida, porque a produção não espera.

    Também existe um ponto importante aqui: urgência não combina com improviso. Quando o ajuste é feito sem respeitar o desenho técnico, a peça até pode “servir” naquele momento, mas compromete intercambialidade, desempenho e padronização do lote.

    Por isso, resolver rápido não é apenas mexer na peça o quanto antes. É analisar a condição real do componente, identificar o desvio e executar a correção com segurança dimensional, para que o item volte ao processo sem criar um novo problema.

    O custo de uma correção mal executada

    Uma correção apressada e sem método costuma gerar retrabalho. E retrabalho, na indústria, pesa em tudo: prazo, custo interno, parada de máquina e desgaste com o cliente final.

    Quando a dimensão crítica é alterada fora do necessário, o componente perde conformidade. Em vez de salvar a operação, a intervenção passa a comprometer o lote inteiro ou a montagem posterior.

    Outro risco é mascarar o defeito. A peça aparenta estar pronta, mas falha no campo, no encaixe ou na repetição entre unidades. Isso reduz a confiança no processo e aumenta a chance de novas intervenções corretivas.

    O barato sai caro quando a correção dimensional não preserva a função da peça. Em ambientes industriais, qualidade real é aquela que se confirma no uso, não só na pressa da entrega.

    O que define uma correção dimensional com precisão real

    Precisão real começa pela leitura correta do desenho técnico. Antes de qualquer ajuste, é preciso entender tolerâncias, geometrias críticas, pontos de referência e a função daquele componente no conjunto.

    Depois vem o processo. Não basta remover material ou “acertar” uma medida isolada. Em correções dimensionais, o controle precisa considerar acabamento, alinhamento, encaixe e repetibilidade entre peças.

    A Exilin destaca que atua com equipamentos de comando numérico, processos padronizados e equipe capacitada para atender às especificações de cada cliente. Essa estrutura é decisiva em serviços que exigem rapidez com conformidade.

    Além disso, a empresa informa que incorpora a qualidade em todas as etapas, da análise do pedido e do desenho até a inspeção e a entrega. É esse encadeamento que sustenta precisão de verdade, especialmente quando o prazo é curto.

    Ajustes e correções que preservam a função da peça

    Na segunda operação e acabamento, a Exilin trata ajustes finos como correção de furos, roscas e encaixes, justamente porque pequenos desvios podem comprometer alinhamentos e gerar esforços indevidos na montagem.

    Isso mostra um ponto essencial: correções dimensionais não servem apenas para “bater medida”. Elas existem para manter a função da peça dentro do conjunto, com segurança operacional e desempenho esperado.

    A rebarbação controlada também entra nessa lógica. Segundo o material da empresa, ela é feita de forma estratégica, respeitando tolerâncias e geometrias críticas, sem alterar medidas importantes do projeto.

    Quando esse cuidado existe, o resultado aparece na prática: melhor intercambialidade entre componentes, menos não conformidade e menos necessidade de intervenção posterior. É isso que a indústria espera de um serviço técnico sério.

    Correções dimensionais com prazo curto exigem estrutura

    Nem toda empresa consegue atender uma demanda urgente com consistência. Para responder rápido, é preciso ter máquina, processo, equipe e rotina de inspeção. Sem isso, o prazo prometido vira risco.

    A Exilin foi fundada em 2002 e se consolidou como parceira de indústrias que exigem repetibilidade dimensional, controle de tolerâncias e entrega dentro do prazo. Esse histórico conta muito quando o cliente precisa de resposta ágil.

    Sua atuação envolve peças torneadas, fresadas, retificadas e acabadas conforme desenho técnico. Isso amplia a capacidade de atendimento em casos diferentes, desde ajustes mais pontuais até correções que dependem de acabamento final bem controlado.

    Prazo curto sem base produtiva é promessa vazia. Já uma estrutura voltada à industrialização permite absorver urgências sem perder o controle do que realmente importa: conformidade, estabilidade do processo e entrega confiável.

    Por que a repetibilidade importa em lotes urgentes

    Quando a urgência envolve mais de uma peça, a repetibilidade deixa de ser detalhe e vira requisito. Não adianta corrigir uma unidade com excelência e entregar as demais com variação.

    Em ambientes industriais, o lote precisa responder de forma uniforme. Isso facilita montagem, reduz ajuste em linha e evita que o problema reapareça em momentos diferentes da produção.

    A Exilin informa que atua com foco em repetibilidade dimensional e processos padronizados. Na prática, isso significa reduzir dispersões e manter o mesmo critério técnico entre uma peça e outra.

    Peça urgente também precisa ser peça previsível. Quando há padrão no processo, o cliente ganha tempo agora e evita dor de cabeça depois.

    Como escolher quem fará suas correções dimensionais

    Rebarbação industrial: o que avaliar antes de contratar

    O primeiro ponto é simples: veja se a empresa fala de desenho técnico, tolerâncias, inspeção e conformidade. Quem domina correções dimensionais sabe que o serviço não termina no ajuste mecânico.

    O segundo ponto é a capacidade real de atender prazo. Isso envolve estrutura fabril, organização interna e experiência com demandas industriais que não permitem erro. Rapidez precisa vir acompanhada de método.

    Também vale observar o tipo de serviço já executado. Operações de acabamento, rebarbação controlada, ajustes funcionais e correção de encaixes mostram familiaridade com etapas em que o detalhe faz toda a diferença.

    Por fim, procure um parceiro que trate qualidade como rotina, não como argumento comercial. A Exilin afirma seguir procedimentos desde a análise do pedido até a inspeção e entrega, buscando conformidade e satisfação em cada etapa.

    Sinais de que você está falando com o fornecedor certo

    O fornecedor certo faz perguntas técnicas antes de prometer prazo. Ele quer entender aplicação, desenho, tolerância, material e condição da peça antes de assumir um compromisso.

    Outro sinal importante é a clareza na comunicação. Em demandas urgentes, ninguém precisa de resposta vaga. O cliente precisa saber o que pode ser corrigido, quais limites existem e como o serviço será conduzido.

    Também pesa a postura diante da qualidade. Uma empresa madura não vende atalho. Ela trabalha para entregar o componente pronto para a aplicação industrial, reduzindo risco de falha e retrabalho.

    Quem leva correções dimensionais a sério não oferece remendo. Entrega solução utilizável, segura e compatível com o processo do cliente.

    Correções dimensionais para manter sua produção em movimento

    Quando uma peça foge da especificação, o impacto é imediato. E a decisão também precisa ser. Mas decisão rápida não significa aceitar qualquer solução para liberar a produção de qualquer jeito.

    Correções dimensionais bem executadas resolvem o problema com base técnica, preservam a função do componente e reduzem perdas ao longo da operação. Esse é o tipo de resposta que a indústria procura quando o prazo aperta.

    Com mais de duas décadas de atuação, estrutura voltada à industrialização e foco em qualidade incorporada ao processo, a Exilin atende indústrias que valorizam precisão, compromisso e entrega conforme especificação.

    Se a sua empresa precisa resolver desvios com rapidez e segurança, vale buscar um parceiro que trate urgência com responsabilidade técnica. Porque, no fim, o que salva a produção não é a pressa. É a precisão aplicada no tempo certo.

    Precisa de correções dimensionais com prazo curto e precisão real? Entre em contato com a Exilin, envie seu desenho técnico e solicite uma avaliação do seu projeto para receber um atendimento alinhado à urgência da sua operação.

  • Rebarbação industrial: o que avaliar antes de contratar

    Rebarbação industrial: o que avaliar antes de contratar

    A rebarbação industrial costuma parecer uma etapa simples até o momento em que um lote chega com variação, encaixe ruim ou acabamento inconsistente. Quando isso acontece, o problema não fica na peça. Ele avança para a montagem, para o prazo e para o custo da operação.

    Quem compra esse tipo de serviço sabe que a escolha do fornecedor impacta diretamente a rotina da fábrica. Uma rebarba mal executada pode comprometer medida crítica, funcionalidade e segurança operacional.

    Por isso, antes de fechar contrato, vale olhar com atenção para os critérios que realmente separam um parceiro industrial confiável de um prestador que apenas remove excessos de material.

    Por que a rebarbação industrial precisa ser tratada como etapa crítica

    Na prática, a rebarbação industrial não serve apenas para “dar acabamento”. Ela faz parte do desempenho final da peça. Quando executada com critério, ajuda a preservar geometrias, melhorar o encaixe e preparar o componente para a aplicação.

    Em ambientes industriais, pequenas imperfeições costumam gerar efeitos grandes. Uma aresta mal tratada pode interferir em furo, rosca, vedação, atrito e montagem. É o tipo de detalhe que parece pequeno no desenho e enorme na linha de produção.

    Esse cuidado fica ainda mais importante quando a peça precisa seguir desenho técnico, tolerâncias e padrão de repetibilidade. Nesses casos, o serviço não pode ser conduzido de forma improvisada ou apenas visual.

    A própria abordagem da Exilin reforça esse ponto ao tratar a segunda operação e acabamento como fase decisiva para transformar componentes brutos em peças prontas, com foco em rebarbação controlada, ajustes funcionais e finalização criteriosa, sempre respeitando tolerâncias e geometrias críticas.

    O que avaliar antes de contratar rebarbação industrial

    Experiência real com peças técnicas

    O primeiro ponto é simples: o fornecedor já trabalha com peças que exigem precisão? Isso muda tudo. Empresas habituadas a ambientes industriais entendem melhor o impacto de uma rebarba em componentes que seguem especificação.

    Não basta dizer que faz acabamento. É importante verificar se o parceiro conhece peças torneadas, fresadas, retificadas ou itens que dependem de conformidade dimensional. Experiência técnica reduz erro de interpretação e aumenta previsibilidade.

    Também vale analisar em quais contextos esse fornecedor atua. Quem atende operações que exigem repetibilidade, controle de tolerâncias e entrega dentro do prazo tende a ter uma visão mais madura sobre risco e responsabilidade no processo. A Exilin se apresenta justamente como parceira de indústrias com esse nível de exigência, atuando com usinagem de precisão e montagem de conjuntos e subconjuntos.

    Outro sinal importante é a longevidade. Uma empresa fundada em 2002, com trajetória consolidada em usinagem e acabamento, transmite um histórico operacional que pesa na decisão de compra, especialmente em contratos recorrentes.

    Controle técnico do processo

    Um bom fornecedor de rebarbação industrial precisa deixar claro como executa o processo. Isso inclui método, critérios de remoção, cuidado com superfícies críticas e padrão de repetição entre peças do mesmo lote.

    Quando o processo não é controlado, o risco é cair em dois extremos ruins. Ou a rebarba permanece e compromete a aplicação, ou a intervenção excessiva altera medida crítica. Nenhum comprador quer escolher entre defeito escondido e retrabalho declarado.

    A Exilin descreve a rebarbação como uma execução estratégica, voltada à remoção precisa de rebarbas sem alterar medidas críticas do projeto, com foco em padronização do lote e melhoria do acabamento superficial. Esse tipo de posicionamento mostra maturidade técnica, porque trata a operação como parte da funcionalidade da peça.

    Na hora de contratar, pergunte objetivamente como o fornecedor evita desvios. Fornecedor confiável não responde de forma vaga quando o assunto é tolerância, geometria e conformidade.

    Capacidade de ajustes e segunda operação

    Em muitos casos, a rebarbação industrial vem acompanhada de ajustes finos. Correção de furos, roscas, encaixes e pequenas interferências fazem parte da realidade de peças que precisam seguir para montagem ou uso imediato.

    Isso é decisivo porque o comprador nem sempre precisa só de remoção de rebarba. Muitas vezes, o que ele precisa é de uma peça pronta para aplicação, sem depender de novas intervenções internas.

    A Exilin destaca que a segunda operação e acabamento também envolve ajustes e correções dimensionais, com objetivo de garantir intercambialidade entre componentes, reduzir não conformidades e evitar intervenções corretivas posteriores.

    Na prática, esse é um critério valioso. Quanto maior a capacidade de entregar a peça pronta, menor a carga sobre sua equipe interna e menor o risco de gargalos na produção.

    Estrutura industrial conta mais do que discurso

    Máquinas, padronização e equipe capacitada

    Na escolha de um fornecedor de rebarbação industrial, estrutura não é detalhe. Ela influencia estabilidade de processo, capacidade de resposta e segurança para atender volumes maiores ou demandas críticas.

    Vale observar se a empresa trabalha com equipamentos adequados, processos padronizados e equipe treinada. Quando esses três elementos andam juntos, a chance de variabilidade cai bastante.

    A Exilin informa que sua estrutura é voltada à industrialização, com equipamentos de comando numérico, processos padronizados e equipe capacitada para atender critérios de qualidade e especificações de cada cliente.

    Esse tipo de base operacional costuma fazer diferença no dia a dia. Um fornecedor preparado não depende de esforço pontual para entregar bem. Ele depende de método.

    Inspeção e garantia de conformidade

    Outro ponto que merece atenção é a forma como o fornecedor verifica o resultado final. Rebarbação industrial sem inspeção é convite para surpresa ruim no recebimento.

    A fase final precisa incluir verificação dimensional e avaliação visual coerente com o nível de exigência da peça. Não é exagero. É prevenção. Quando a inspeção acontece de forma séria, a peça chega mais próxima do que o processo produtivo realmente precisa.

    A Exilin informa que a etapa final inclui inspeção dimensional e verificação visual para assegurar atendimento às especificações exigidas, com foco em entregar peças prontas e reduzir etapas internas adicionais.

    Na decisão de compra, pergunte como o fornecedor valida o lote antes da entrega. Quem controla a saída tende a gerar menos problema na entrada do cliente.

    Prazo, comunicação e compromisso também entram na conta

    Preço sempre importa, claro. Mas contratar rebarbação industrial apenas pelo menor valor costuma sair caro quando aparecem atrasos, retrabalho ou inconsistência entre lotes.

    Por isso, o ideal é avaliar o fornecedor pelo conjunto. Capacidade técnica, clareza comercial, prazos realistas e comunicação objetiva formam a base de uma relação estável. Em ambiente industrial, promessa vaga não ajuda ninguém.

    Outro aspecto relevante é a forma como a empresa conduz o pedido desde o início. A Exilin afirma que incorpora a qualidade ao cotidiano, desde a análise do pedido e do desenho até a inspeção e entrega, com procedimentos voltados à conformidade e à satisfação do cliente.

    Esse cuidado mostra algo importante para o comprador: um fornecedor confiável não começa a trabalhar só quando a peça entra em produção. Ele começa na leitura correta da demanda.

    Sinais de que o fornecedor pode não ser a melhor escolha

    Alguns indícios merecem atenção antes da contratação:

    • Respostas genéricas sobre tolerâncias, desenho técnico e critérios de inspeção.
    • Falta de clareza sobre processo, prazo e capacidade de repetição do lote.
    • Ausência de estrutura visível para segunda operação, acabamento e controle final.

    Esses sinais não devem ser ignorados. Em compras industriais, o problema raramente aparece na proposta. Ele aparece depois, quando a operação já depende da entrega.

    E quando a peça chega fora do esperado, o prejuízo deixa de ser só do fornecedor. Sua equipe perde tempo, a programação sofre e a confiança no processo cai. Escolher bem no início é mais barato do que corrigir depois.

    Por isso, faz sentido buscar parceiros que tratem a rebarbação industrial com visão técnica, responsabilidade e compromisso com aplicação real, e não apenas como uma etapa superficial de acabamento.

    Rebarbação industrial com foco em resultado

    Rebarbação industrial: o que avaliar antes de contratar

    Na hora de contratar rebarbação industrial, o melhor caminho é avaliar quem entrega mais do que remoção de rebarbas. O fornecedor ideal entende desenho, respeita tolerâncias, controla o processo e sabe que a peça precisa chegar pronta para cumprir função.

    Foi com essa lógica que muitas indústrias passaram a valorizar parceiros com estrutura de industrialização, equipe capacitada, inspeção e compromisso com qualidade.

    A Exilin, fundada em 2002, atua com essa proposta ao unir usinagem de precisão, montagem, segunda operação e acabamento dentro de uma rotina orientada por conformidade e prazo.

    Quando o comprador avalia bem esses critérios, a contratação deixa de ser uma aposta. Ela passa a ser uma decisão técnica, com menos risco e mais segurança para a operação.

    E é isso que realmente importa no fim do processo: receber peças confiáveis, dentro do padrão esperado e prontas para seguir sem dor de cabeça.

    Se a sua empresa busca um parceiro para rebarbação industrial com controle técnico, inspeção e foco em peças prontas para aplicação, vale conversar com a Exilin e solicitar uma avaliação da sua demanda.

  • Retífica cilíndrica no ABC para peças com alta precisão

    Retífica cilíndrica no ABC para peças com alta precisão

    Quando uma peça gira em alta rotação, trabalha sob carga ou precisa encaixar com exatidão, qualquer variação pesa. E pesa caro. Nessa hora, buscar retífica cilíndrica no ABC para peças com alta precisão deixa de ser uma simples cotação e vira uma decisão técnica.

    Empresas que compram esse tipo de serviço normalmente não estão atrás de promessa. Estão atrás de controle dimensional, acabamento confiável e segurança no resultado. É isso que separa um fornecedor comum de um parceiro industrial de verdade.

    A Exilin, sediada em Diadema, atende esse perfil de demanda com uma estrutura voltada à usinagem de precisão. Fundada em 2002, com capital totalmente nacional, a empresa atua com usinagem e montagem de subconjuntos e conjuntos, mantendo foco em conformidade, repetibilidade e entrega dentro do prazo.

    Retífica cilíndrica no ABC com padrão técnico elevado

    Buscar retífica cilíndrica no ABC faz sentido para empresas que precisam de resposta rápida, logística próxima e acompanhamento técnico mais direto. No ambiente industrial, proximidade também reduz ruído, prazo e risco de retrabalho.

    No caso da Exilin, essa operação está em Diadema, no ABC paulista, em uma região estratégica para atender indústrias que dependem de peças torneadas, fresadas, retificadas e acabadas conforme desenho. A localização favorece o relacionamento técnico e a agilidade comercial.

    Mais importante que estar no ABC é saber entregar o que esse mercado exige. E o mercado exige muito. Exige padrão elevado, leitura correta do desenho, tolerâncias controladas e consistência entre lotes.

    É por isso que empresas mais criteriosas avaliam estrutura, processo e equipe antes de fechar. Quando o serviço envolve componente crítico, não existe espaço para improviso. Existe método, inspeção e responsabilidade técnica.

    Quando a alta precisão faz diferença real na operação

    A retífica cilíndrica é aplicada ao acabamento e à recuperação de superfícies externas ou internas com geometria circular. Trata-se de um processo de usinagem de alta precisão usado quando o controle dimensional precisa ser rigoroso.

    Na prática, esse processo remove pequenas camadas de material com rebolo abrasivo em rotação controlada. Isso permite corrigir ovalização, conicidade e desalinhamentos, além de entregar baixa rugosidade e tolerâncias em micrômetros.

    Esse nível de precisão impacta diretamente o desempenho do conjunto mecânico. Uma peça bem retificada reduz atrito, melhora encaixes e ajuda a preservar a estabilidade de operação em sistemas submetidos a carga ou rotação constante.

    Em outras palavras, alta precisão não é detalhe de acabamento. É fator de durabilidade, previsibilidade e segurança. Quando a peça precisa cumprir função crítica, o acabamento técnico passa a ser parte da performance.

    Onde a retífica cilíndrica agrega mais valor

    A aplicação da retífica cilíndrica no ABC para peças com alta precisão é especialmente relevante em eixos, rolos industriais, pinos, buchas e componentes de transmissão. São itens em que concentricidade e ajuste fino de diâmetro fazem diferença de verdade.

    Também é um serviço estratégico quando há desgaste superficial e a recuperação da peça se mostra mais viável do que fabricar um componente novo do zero. Em projetos de retrofit, por exemplo, essa decisão costuma trazer ganho técnico e econômico.

    Em muitos ambientes fabris, o custo do erro não está só na peça. Está na parada, na instabilidade do processo, no refugo e no retrabalho em sequência. Por isso, uma retífica bem executada tem efeito que vai além do componente individual.

    Ela devolve confiança à operação. E isso é valioso para áreas de manutenção, produção, suprimentos e engenharia. Quando o componente volta correto, o processo inteiro respira melhor.

    Ganhos práticos para empresas que exigem padrão elevado

    Um dos ganhos mais percebidos está no restabelecimento dimensional controlado. Isso ajuda a eliminar folgas excessivas e a garantir encaixes adequados, algo indispensável para conjuntos que não admitem variação fora do previsto.

    Outro ponto relevante é a melhoria do acabamento superficial. Com menor rugosidade, há redução de atrito e melhor comportamento da peça no uso contínuo, o que contribui para ampliar a vida útil do conjunto mecânico.

    A correção geométrica também reduz vibrações e desalinhamentos, melhorando a estabilidade dos componentes rotativos. Em ambiente industrial, isso significa menos surpresa desagradável no meio da rotina produtiva.

    E há ainda um benefício gerencial: maior previsibilidade na manutenção. Quando a peça volta dentro do esperado, a chance de paradas não programadas diminui. Isso traz mais controle para quem precisa manter a fábrica rodando.

    O que diferencia um parceiro de retífica cilíndrica no ABC

    Quem compra serviço técnico sabe que preço, sozinho, não fecha conta. O que pesa mesmo é a capacidade de atender especificações com rastreabilidade, processo padronizado e inspeção consistente.

    Na Exilin, o controle dimensional é realizado com instrumentos calibrados e procedimentos padronizados, com foco em repetibilidade e confiabilidade dos resultados. Esse ponto é decisivo para empresas que precisam manter conformidade entre desenho, inspeção e entrega.

    A empresa também destaca que a retífica cilíndrica, quando executada com critérios técnicos adequados, não compromete as propriedades estruturais do material, porque a remoção ocorre apenas na camada superficial necessária ao ajuste.

    Esse cuidado faz diferença para quem busca acabamento técnico e padrão elevado, não apenas uma peça visualmente melhor. O objetivo é entregar componente pronto para trabalhar, com precisão, segurança e constância.

    Estrutura, processo e compromisso contam mais que discurso

    Retífica cilíndrica no ABC para peças com alta precisão

    A Exilin foi fundada em 2002 e atua com capital totalmente nacional, dedicada à usinagem de precisão e à montagem de subconjuntos e conjuntos. Esse histórico reforça experiência prática em demandas industriais que exigem disciplina de processo.

    Sua estrutura é voltada à industrialização, com equipamentos de comando numérico, processos padronizados e equipe capacitada para atender critérios de qualidade e especificações de cada cliente, conforme as informações fornecidas no briefing.

    Isso conversa diretamente com o que compradores técnicos procuram: um fornecedor que entenda desenho, cumpra prazo e entregue sem desvio de padrão. Em serviços de retífica, autoridade se prova no processo.

    E processo bem conduzido começa antes da máquina. Começa na análise do pedido, passa pela leitura técnica, segue pela inspeção e termina na entrega com responsabilidade. É assim que relações duradouras são construídas na indústria.

    Para quem esse serviço faz mais sentido

    Esse serviço é especialmente indicado para empresas que trabalham com componentes rotativos, conjuntos mecânicos de alto desempenho, recuperação de peças críticas e demandas em que acabamento e tolerância não podem oscilar.

    Também faz sentido para setores que valorizam previsibilidade, documentação e comunicação técnica clara. Quando há desenho, especificação e expectativa de padrão elevado, a escolha do parceiro influencia diretamente o resultado final.

    Para compras industriais mais estratégicas, a pergunta não é apenas “quem faz?”. A pergunta certa é: quem faz com consistência, controle e responsabilidade técnica?

    É exatamente nesse ponto que a decisão fica mais clara. Retífica cilíndrica de alta precisão não combina com tentativa. Combina com estrutura, método e histórico.

    Retífica cilíndrica no ABC para decisões mais seguras

    Se a sua empresa busca retífica cilíndrica no ABC para peças com alta precisão, vale priorizar um parceiro que entenda a criticidade do componente e trate cada demanda com o nível técnico que ela exige.

    A Exilin atua em Diadema, no ABC, oferecendo soluções em retífica cilíndrica com foco em precisão, segurança e conformidade técnica. A empresa também reforça suporte especializado para definir a melhor solução conforme a aplicação.

    Quando o objetivo é manter desempenho, reduzir risco de falha e preservar o padrão da operação, acabamento técnico não é luxo. É parte da engenharia do resultado.

    No fim, empresas exigentes continuam escolhendo do mesmo jeito: pela confiança de que a peça vai chegar certa, no prazo e pronta para entregar o que o projeto pede.

    Precisa de retífica cilíndrica no ABC com padrão técnico elevado, controle dimensional e acabamento conforme desenho? Fale com a equipe da Exilin e solicite um orçamento técnico para sua demanda.

  • Sua retífica cilíndrica entrega a precisão prometida?

    Sua retífica cilíndrica entrega a precisão prometida?

    Quando uma empresa promete precisão em retífica cilíndrica, a pergunta certa não é se ela “faz bem feito”. A pergunta certa é outra: como ela prova isso no seu tipo de peça.

    Esse cuidado evita um erro comum no mercado industrial. Muita gente compra discurso técnico bonito, mas só percebe a diferença quando aparecem folgas, vibração, retrabalho e parada de máquina.

    Na prática, retífica cilíndrica boa é aquela que entrega resultado mensurável. E resultado mensurável passa por tolerância, rugosidade, concentricidade, repetibilidade e controle dimensional.

    O que a retífica cilíndrica realmente precisa entregar

    Retífica cilíndrica é um processo de usinagem de alta precisão aplicado ao acabamento e à recuperação de superfícies externas ou internas com geometria circular. Seu papel é corrigir desvios e devolver desempenho técnico à peça.

    No material da Exilin, a retífica cilíndrica aparece ligada a correções de ovalização, conicidade e desalinhamentos. Também é apresentada como solução para alcançar baixa rugosidade e tolerâncias ajustadas em micrômetros.

    Isso muda bastante a conversa comercial. Porque, nesse cenário, precisão não é uma palavra vaga. Precisão é capacidade de corrigir geometria, controlar medida e manter estabilidade no funcionamento da peça.

    Em peças como eixos, rolos industriais, pinos, buchas e componentes de transmissão, um pequeno desvio dimensional já pode comprometer encaixe, atrito, vibração e vida útil do conjunto. É por isso que a promessa precisa ser validada com método.

    O erro de confiar só no discurso comercial

    É comum ouvir frases como “alta precisão”, “excelente acabamento” e “qualidade garantida”. O problema é que isso, sozinho, não ajuda o comprador técnico nem o responsável pela manutenção.

    Quem compra retífica cilíndrica para uso industrial precisa justificar a escolha. E essa justificativa não se sustenta com linguagem genérica. Ela se sustenta com evidência de processo e critério de medição.

    Quando a análise fica rasa, o risco cresce. A peça pode até voltar visualmente bonita, mas ainda carregar desvio geométrico, perda de concentricidade ou acabamento abaixo do necessário para a aplicação.

    No fim, a conta aparece depois. Retrabalho, troca antecipada, desgaste acelerado e parada não programada costumam ser mais caros do que uma avaliação técnica séria feita antes do fechamento.

    Como validar a capacidade técnica da retífica cilíndrica

    A melhor forma de avaliar uma retífica cilíndrica é sair da promessa e entrar na prova. O primeiro ponto é entender se o fornecedor trabalha com controle dimensional por instrumentos calibrados e procedimentos padronizados.

    Esse detalhe parece básico, mas separa operação improvisada de operação confiável. Quando existe calibração e padronização, a empresa aumenta a repetibilidade e a confiabilidade dos resultados.

    Também vale observar se há rastreabilidade. O próprio material da Exilin destaca a capacidade de atender especificações normativas com alto nível de rastreabilidade, o que fortalece a previsibilidade do serviço.

    Outro ponto importante é a conversa técnica antes do orçamento. Fornecedor bom não responde só com preço e prazo. Ele pergunta sobre material, desgaste, aplicação da peça, carga de trabalho, rotação, encaixe e tolerância exigida.

    Checklist para não comprar no escuro

    • Peça quais tolerâncias a empresa consegue atender e em quais condições.
    • Pergunte como o controle dimensional é feito e quais instrumentos são usados.
    • Verifique se existe rastreabilidade, padronização e repetibilidade no processo.
    • Entenda se a retífica cilíndrica atende o seu tipo de peça e a criticidade da aplicação.
    • Solicite uma conversa técnica antes do fechamento do orçamento.

    Tolerância, rugosidade e concentricidade não podem ficar no campo da suposição

    Na compra de retífica cilíndrica, muita gente pergunta primeiro o preço. Só que, em aplicações críticas, a pergunta mais importante vem antes: qual precisão essa operação consegue sustentar de forma repetível?

    Tolerância apertada não serve apenas para “ficar dentro da medida”. Ela garante encaixe adequado, elimina folgas excessivas e reduz instabilidade mecânica. O material da Exilin trata isso como restabelecimento dimensional controlado.

    Rugosidade também merece atenção. Um acabamento superficial ruim aumenta atrito e acelera desgaste. Já uma superfície melhor acabada ajuda a prolongar a vida útil do conjunto mecânico e melhora o desempenho em operação contínua.

    E a concentricidade entra como fator decisivo em componentes rotativos. Quando ela não é respeitada, aparecem vibração, desalinhamento e perda de eficiência. A promessa de precisão, portanto, precisa contemplar esses três pontos ao mesmo tempo.

    Perguntas que o comprador técnico deveria fazer

    Pergunte qual nível de precisão pode ser alcançado no seu caso real. Essa dúvida aparece inclusive na seção de perguntas frequentes do material da Exilin, o que mostra que ela faz parte da decisão de compra.

    Pergunte também se a retífica cilíndrica substitui o torneamento em determinada aplicação. Nem sempre substitui. Em muitos cenários, ela entra como etapa de acabamento fino e correção geométrica, não como processo equivalente em tudo.

    Outra pergunta importante é se a peça de grande porte pode ser atendida com segurança e estabilidade de processo. Isso evita aprovar um fornecedor que até executa o serviço, mas fora da melhor condição operacional.

    E há uma dúvida que sempre pesa: o processo compromete a resistência do material? Na Exilin, a resposta é clara, com critérios técnicos adequados, a remoção ocorre apenas na camada superficial necessária ao ajuste.

    O que diferencia uma retífica cilíndrica confiável de uma promessa bonita

    Sua retífica cilíndrica entrega a precisão prometida?

    Uma retífica cilíndrica confiável não vende só usinagem. Ela vende segurança operacional. Isso significa unir estrutura adequada, equipe qualificada, processo definido e suporte técnico na tomada de decisão.

    Esse ponto é importante porque nem toda peça deve ser tratada do mesmo jeito. Uma bucha com desgaste leve pede uma análise. Um eixo submetido a carga elevada pede outra. Um componente de transmissão com exigência de concentricidade precisa de um olhar ainda mais criterioso.

    Quando o fornecedor entende a aplicação, a conversa muda de nível. Sai o discurso genérico e entra a engenharia da decisão. É isso que reduz falha prematura e retrabalho.

    No setor industrial, isso significa entregar informação útil de verdade. Não basta dizer que a empresa tem qualidade. É preciso mostrar quais critérios tornam essa qualidade verificável.

    Retífica cilíndrica e controle de custos caminham juntos

    Muita empresa ainda olha para retífica cilíndrica só como custo de manutenção. Essa visão é curta. Em vários casos, o serviço entra como alternativa economicamente mais inteligente do que fabricar ou comprar uma peça nova sob medida.

    Nesse cenário, em projetos de retrofit, nos quais a recuperação pode ser mais viável do que a substituição integral. Isso faz diferença direta no orçamento e no tempo de resposta da manutenção.

    Mas economia real não vem do menor preço inicial. Ela vem da combinação entre precisão, durabilidade e previsibilidade. Quando a peça volta correta, o conjunto sofre menos, a operação estabiliza e a manutenção ganha intervalo.

    É por isso que validar capacidade técnica não é excesso de cuidado. É gestão de risco com visão de custo total, não apenas de custo imediato.

    Por que a sua retífica cilíndrica precisa ser comprovada

    Se a sua empresa depende de eixos, pinos, buchas, rolos industriais ou componentes de transmissão, a retífica cilíndrica não pode ser tratada como um serviço comum. Ela interfere direto em desempenho, estabilidade e vida útil da operação.

    A boa notícia é que existe uma forma prática de reduzir incerteza. Pergunte sobre tolerâncias, rugosidade, controle dimensional, rastreabilidade, instrumentos calibrados e processo padronizado. Quem domina o serviço consegue sustentar essa conversa.

    Quando a empresa responde com clareza, apresenta critério técnico e entende a aplicação da peça, a promessa começa a ganhar peso real. É aí que a decisão de compra fica mais segura.

    Em retífica cilíndrica, precisão prometida só tem valor quando vem acompanhada de prova técnica. Esse é o ponto que separa um fornecedor convincente de um parceiro confiável.

    Quer avaliar sua demanda com mais segurança? Fale com uma equipe técnica, apresente as exigências da peça e solicite um orçamento de retífica cilíndrica com foco em tolerância, rugosidade, repetibilidade e controle dimensional.